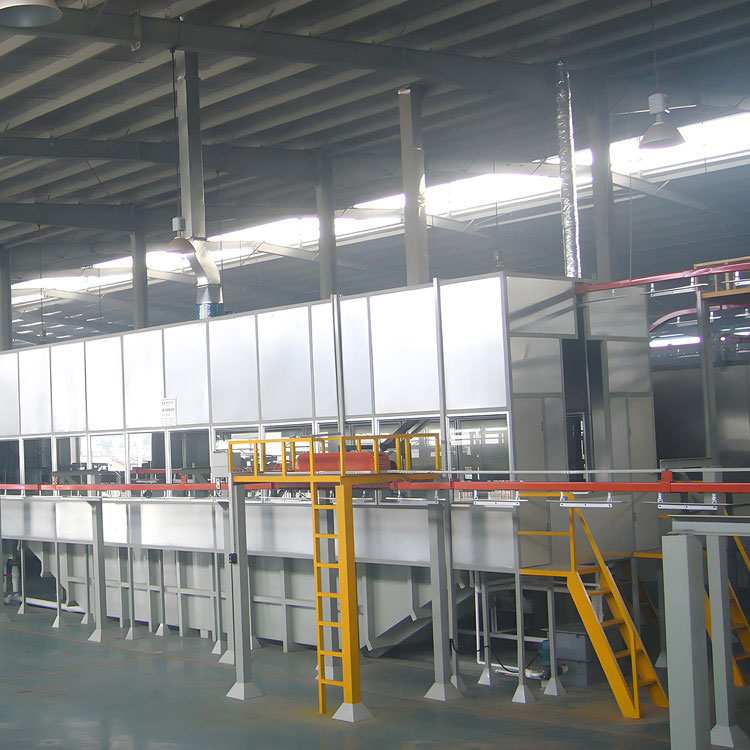

Последовательная обработка поверхности важна для производителей, которым необходимо выпускать долговечную, привлекательную и надежную продукцию. Однако традиционное ручное напыление часто сталкивается с неравномерной толщиной покрытия, чрезмерным расходом порошка, трудоемкими операциями и нестабильной производительностью.Автоматические камеры порошковой покраскипредлагают более организованный подход, сочетая автоматическое распыление, контролируемый поток воздуха, сбор порошка и конвейерное производство.
В этом руководстве рассказывается, как работают автоматические камеры порошковой окраски, какие производственные задачи они решают, какие характеристики оборудования имеют наибольшее значение и как производители могут выбрать подходящую систему для своих предприятий.
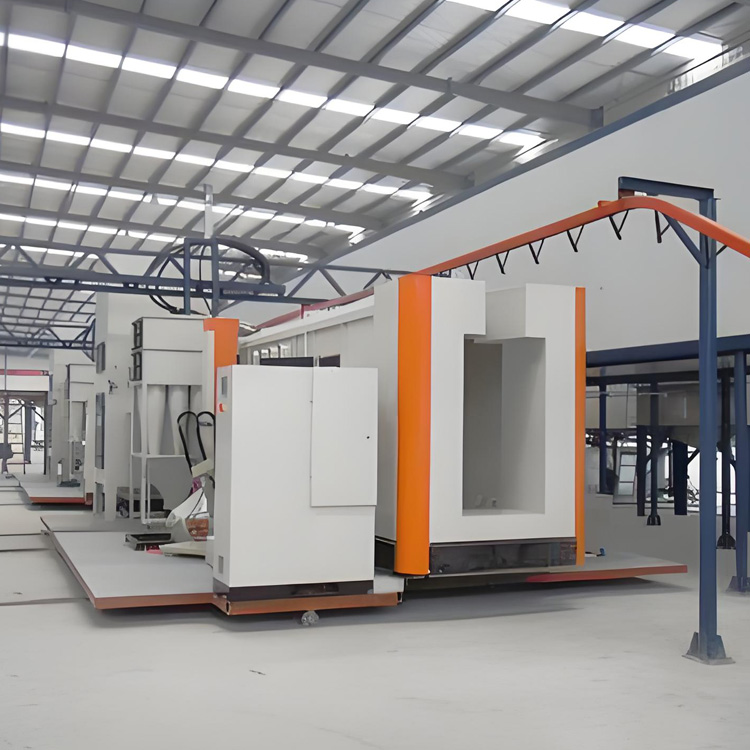
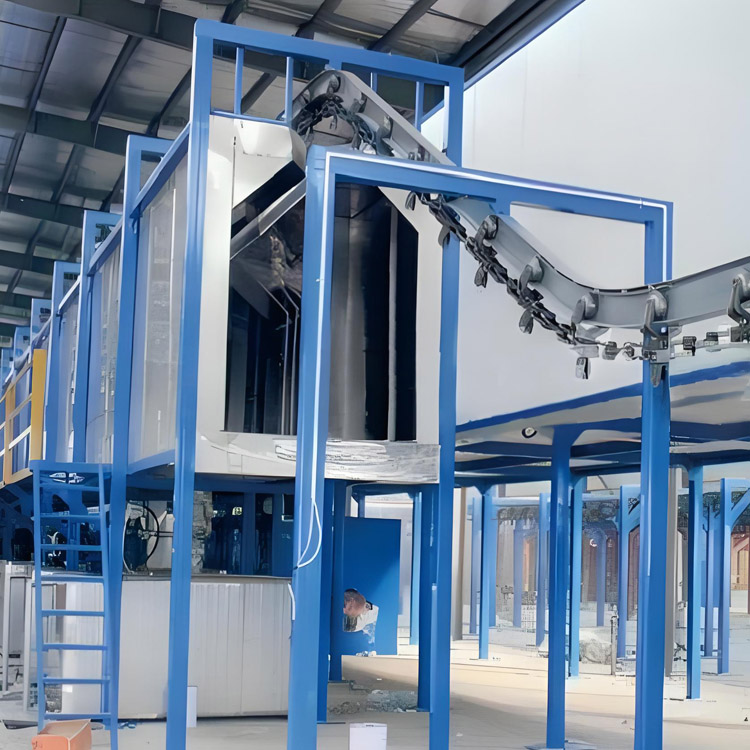
Камеры автоматической порошковой окраски представляют собой специализированные помещения, предназначенные для нанесения сухих порошковых покрытий на изготовленные компоненты с помощью автоматизированного распылительного оборудования. Они обычно интегрируются в конвейерные производственные линии, позволяя заготовкам поступать в камеру, равномерно наносить порошок и переходить к последующим процессам отделки.
В отличие от обычной мокрой окраски, при порошковой окраске используется сухой, мелкодисперсный материал покрытия. Электростатический распылитель заряжает частицы порошка, которые притягиваются к соответствующим образом заземленным деталям. После нанесения детали с покрытием переносят в печь для отверждения, где при нагревании порошок плавится и отверждается, образуя сплошную защитную пленку.
Автоматическая камера порошковой окраски — это не просто камера для окраски. Это часть скоординированной системы отделки, которая может включать в себя поршневые машины, автоматические распылители, станции ручной подкраски, оборудование для подачи порошка, управление воздушным потоком, циклоны и устройства последующей фильтрации.
Промышленные производители сталкиваются с растущей необходимостью повышения эффективности производства при сохранении надежного качества отделки. Ручные методы нанесения покрытия могут стать трудными в использовании, когда объемы заказов увеличиваются, конструкции компонентов становятся более сложными или клиентам требуется единообразный внешний вид при больших партиях.
Ручное распыление во многом зависит от опыта оператора, расстояния распыления, движения пистолета и скорости нанесения. Даже опытные операторы могут вносить изменения при работе с большими объемами продукции. Автоматические системы распыления помогают стандартизировать движение пистолета и параметры нанесения, уменьшая ненужные различия между заготовками.
Повторяющееся ручное распыление требует постоянного внимания оператора. Для производителей, обрабатывающих сотни или тысячи компонентов, это может увеличить нагрузку на рабочую силу и усложнить планирование производства. Автоматизированное оборудование сокращает количество повторяющихся задач по распылению, позволяя операторам сосредоточиться на контроле, проверке, загрузке и корректировке окончательной обработки.
Порошок, не прилипший к заготовке, может попасть в воздух внутри камеры. Без соответствующего устройства для рекуперации и фильтрации ценный материал покрытия может быть потерян через выхлопную систему. Правильно спроектированная система рекуперации порошка помогает собирать подходящие избыточные брызги для возможного повторного использования при условии соблюдения требований совместимости порошков и контроля качества.
Разные операторы могут наносить покрытия, используя несколько разные методы. Эти различия могут повлиять на внешний вид, толщину пленки и скорость доработки. Автоматические камеры порошковой окраски помогают производителям создавать более повторяемые условия распыления, что упрощает контроль и стандартизацию производства.
Работа автоматической камеры порошковой покраски включает в себя несколько взаимосвязанных этапов. Каждый этап вносит свой вклад в окончательный результат покрытия: от транспортировки заготовки до сбора и отверждения порошка.
Компоненты загружаются на конвейерную систему и транспортируются к окрасочной камере. Конвейер обеспечивает перемещение продукции через процесс отделки в контролируемом производственном темпе. Правильное расстояние и расположение помогают обеспечить достаточный доступ для автоматических распылителей.
Порошок подается из системы подачи к распылителям. Пистолеты электрически заряжают частицы порошка, помогая им прилипать к заземленным металлическим поверхностям. Автоматические пистолеты могут быть установлены на возвратно-поступательные механизмы, которые перемещаются вертикально или в соответствии с конфигурацией системы для покрытия необходимых площадей покрытия.
Некоторые компоненты имеют сложную форму, глубокие выемки, узкие секции или труднодоступные для автоматического оружия участки. Станции ручного маляра могут быть встроены в кабину, чтобы операторы могли при необходимости корректировать пропущенные участки.
Порошок, который не прилипает к заготовке, направляется контролируемым потоком воздуха к оборудованию для улавливания. Циклонный сепаратор использует вращающийся поток воздуха для отделения значительной части частиц порошка от воздушного потока. Извлеченный порошок можно вернуть с помощью подходящего устройства для передачи порошка.
Оставшиеся мелкие частицы улавливаются системой последующей фильтрации перед тем, как очищенный воздух выбрасывается или обрабатывается в соответствии с проектом вентиляции предприятия. Правильная фильтрация помогает поддерживать чистоту производственной среды и соответствует требованиям экологического контроля.
После напыления детали с покрытием подаются в печь для отверждения. Указанные температура и время отверждения зависят от рекомендаций производителя порошка, основы и геометрии заготовки. Тепло позволяет порошку плавиться, течь и образовывать готовое покрытие.
Понимание основных компонентов оборудования помогает покупателям оценить технические предложения и определить, какие конфигурации соответствуют их производственным требованиям.
| Компонент | Основная функция | Рассмотрение покупки |
|---|---|---|
| Стенд Кабинет | Обеспечивает закрытое рабочее пространство для распыления. | Размеры, материал, конструкция и доступность. |
| Автоматические краскопульты | Нанесите электростатически заряженный порошок. | Зона распыления, конфигурация пистолета и совместимость. |
| Реципрокаторы | Переместите автоматические краскопульты, чтобы покрыть заготовки. | Диапазон перемещения, управление движением и размеры продукта. |
| Конвейерная система | Транспортирует заготовки по этапам производства. | Грузоподъемность, скорость, расположение и расстояние между заготовками. |
| Циклонный сепаратор | Отделяет большую часть распыленного порошка. | Эффективность сепарации и совместимость с регенерацией порошков. |
| Блок постфильтра | Улавливает оставшиеся мелкие частицы порошка. | Производительность фильтрации, обслуживание фильтра и воздушный поток. |
| Система подачи порошка | Подает порошок в распылительное оборудование. | Стабильная доставка, совместимость материалов и очистка. |
| Система управления | Согласовывает параметры работы оборудования. | Логика управления, удобство регулировки и защитные блокировки. |
Конструкция шкафа напрямую влияет на долговечность оборудования, удобство чистки и гибкость установки. Например, в конфигурации камеры автоматической порошковой окраски, представленной компанией Jiangsu Qingguo Intelligent Technology Co., Ltd., используется каркас шкафа из нержавеющей стали AISI 304 с заявленной толщиной 1,5–2 мм. Его разборная конструкция с болтовым соединением предназначена для облегчения сборки и разборки при необходимости.
Покупатели должны подтвердить фактические характеристики материалов, структурные размеры и детали конструкции предлагаемой конфигурации, а не предполагать, что все стенды имеют идентичные характеристики.
В промышленном производстве используются как автоматические, так и ручные методы порошковой окраски. Правильный выбор зависит от объема производства, геометрии изделия, доступной рабочей силы, требований к отделке и инвестиционных планов.
| Сравнение | Автоматическое порошковое покрытие | Ручное порошковое покрытие |
|---|---|---|
| Операция | Автоматизированное движение пистолета и скоординированное производство. | В основном контролируется операторами. |
| Объем производства | Подходит для серийного производства средних и больших объемов. | Подходит для небольших партий и разнообразных работ. |
| Последовательность | Поддерживает повторяемые параметры распыления. | В большей степени зависит от техники оператора. |
| Труд | Уменьшает количество повторяющихся задач по распылению. | Требует большего количества работ по непосредственному распылению. |
| Гибкость | Требует соответствующей настройки для изменений продукта. | Может быстро адаптироваться к определенным нестандартным компонентам. |
| Первоначальные инвестиции | Как правило, выше из-за автоматизации и интеграции. | Обычно ниже для базовых конфигураций. |
Автоматическое распыление часто привлекает производителей со стандартизированной продукцией и требованиями к непрерывному производству. Ручное распыление остается ценным для сложных компонентов, заказов в небольших объемах и финишных корректировок.
На практике гибридная конфигурация может обеспечить полезный баланс. Автоматические пистолеты берут на себя основную нагрузку по нанесению покрытия, а ручные станции позволяют операторам достигать сложных участков и корректировать покрытие там, где это необходимо.
Автоматическое движение пистолета помогает поддерживать более повторяемые расстояния распыления, углы и схемы движения. В сочетании со стабильной работой конвейера и соответствующими настройками распыления система может уменьшить различия в покрытии между производственными партиями.
Последовательность особенно важна для продуктов с видимыми внешними поверхностями, совпадающими компонентами или требовательными к стандартам внешнего вида покупателями.
Конвейерный режим работы позволяет производителям организовать несколько этапов производства в непрерывный рабочий процесс. Заготовки могут перемещаться посредством распыления и отверждения, не требуя от операторов ручной транспортировки каждого компонента между отдельными рабочими зонами.
Циклонная рекуперация и фильтры после очистки помогают контролировать чрезмерно распыленный порошок. В зависимости от характеристик порошка, конструкции оборудования и контроля загрязнения подходящий восстановленный материал может быть использован повторно. Это может сократить количество отходов материала, которых можно избежать, и улучшить общее использование порошка.
Автоматизация может сократить количество повторяющихся операций ручного распыления и помочь производителям более эффективно распределять рабочую силу. Операторы могут сосредоточиться на мониторинге, проверке качества, настройке оборудования и других производственных обязанностях.
Правильно спроектированная камера обеспечивает определенную зону распыления со специальными приспособлениями для подачи воздуха и сбора порошка. В сочетании с соответствующими процедурами по уборке, вентиляции и обеспечению безопасности на рабочем месте это помогает производителям лучше контролировать окружающую среду, в которой находится покрытие.
По мере роста спроса производителям может потребоваться увеличить скорость конвейера, скорректировать расположение пистолетов или расширить производственные мощности. Правильно спланированная автоматическая линия нанесения покрытия обеспечивает структурированную основу для будущих усовершенствований производства.
Приобретение автоматической камеры порошковой покраски – важное решение в области оборудования. Выбор системы только на основе ее цены или заявленного уровня автоматизации может привести к проблемам после установки. Покупатели должны оценить весь производственный процесс, прежде чем подтверждать конфигурацию.
Начните с определения максимальных и минимальных размеров, веса, формы и характеристик поверхности заготовки. Длинные профили, плоские панели, металлические шкафы и нестандартные компоненты могут потребовать других размеров камеры и расположения пистолетов.
Особое внимание уделите углублениям, внутренним углам, узким проемам и сложной геометрии. Эти детали влияют на расположение распылителя и на необходимость ручных станций подкраски.
Определите количество компонентов, которые необходимо покрыть за смену или в день. Производственную мощность следует учитывать вместе со скоростью конвейера, расстоянием между компонентами, временем распыления, требованиями к отверждению и плановым простоем оборудования.
Спросите, как работают вместе циклонный сепаратор и фильтр тонкой очистки. Важные соображения включают характеристики порошка, требования к воздушному потоку, меры по рекуперации, замену фильтров и обращение со смешанным или загрязненным порошком.
Стенд должен соответствовать имеющейся планировке завода, обеспечивая при этом достаточный доступ для операторов и обслуживающего персонала. Покупателям также следует учитывать подключения конвейеров, электроснабжение, сжатый воздух, вентиляционные пути и последующее оборудование для отверждения.
Производители, производящие продукцию различных цветов, должны понимать, насколько быстро можно очищать камеру и систему подачи порошка между партиями. Доступность кабины, съемные компоненты, механизмы сбора порошка и процедуры очистки могут существенно повлиять на время переналадки.
Порошковое покрытие предполагает использование горючей пыли и электростатического оборудования. Предлагаемую установку следует оценить на соответствие применимым местным нормам и стандартам. Покупатели должны подтвердить меры по заземлению, вентиляции, сбору пыли, противопожарной и взрывозащите, электрическую пригодность и необходимые защитные блокировки у квалифицированных поставщиков оборудования и специалистов по безопасности.
Даже хорошо спроектированная автоматическая система порошкового покрытия требует правильной настройки и регулярного контроля. Понимание распространенных проблем с покрытиями помогает производственным группам выявить источник дефектов до того, как они повлияют на большие партии.
| Распространенная проблема | Возможные причины | Практические решения |
|---|---|---|
| Неравномерная толщина покрытия | Неправильное расположение пистолета, нестабильные параметры распыления или плохое заземление. | Проверьте расстояние до пистолета, его перемещение, настройки напряжения и целостность заземления. |
| Пропущенные участки покрытия | Сложная геометрия или недостаточное покрытие краскопульта. | Отрегулируйте расположение пистолета и рассмотрите возможность ручной подкраски. |
| Чрезмерный расход порошка | Неподходящие параметры распыления или неэффективные механизмы восстановления. | Проверьте подачу порошка, поток воздуха, работу циклона и состояние фильтра. |
| Плохой внешний вид поверхности | Загрязненные поверхности, неподходящие условия порошка или неправильное отверждение. | Проверьте параметры предварительной обработки, обращения с порошком и отверждения. |
| Частое засорение фильтра | Высокая загрузка порошка или ненадлежащее обслуживание фильтра. | Проверьте состояние фильтра, циклы очистки и конструкцию воздушного потока. |
| Загрязнение цвета | Остаточный порошок, остающийся после изменения цвета. | Улучшите процедуры очистки и проверьте поверхности, контактирующие с порошком. |
Полезная стратегия устранения неполадок — изучить весь процесс отделки, а не немедленно корректировать настройки краскопульта. Подготовка поверхности, грунтование, качество сжатого воздуха, состояние порошка, поток воздуха в камере и параметры отверждения могут повлиять на качество окончательного покрытия.
Правильная установка и обслуживание необходимы для стабильной и долгосрочной работы. Перед вводом в эксплуатацию производители должны убедиться, что камера, конвейер, распылительное оборудование, система рекуперации порошка и соответствующие инженерные коммуникации совместимы с утвержденной производственной схемой.
Частота технического обслуживания должна соответствовать инструкциям производителя оборудования и реальным условиям эксплуатации. Практическая программа технического обслуживания может включать в себя следующие мероприятия:
Записи о техническом обслуживании также имеют ценность. Регистрация замен фильтров, операций по очистке, регулировке оборудования и производственных проблем помогает группам технического обслуживания выявлять повторяющиеся проблемы и планировать профилактическое обслуживание.
Автоматические камеры порошковой покраски используются в широком спектре производственных секторов, где металлические компоненты требуют декоративной отделки, защиты от коррозии или долговечных покрытий поверхности.
Металлические шкафы, системы стеллажей, офисная мебель и складское оборудование часто требуют одинаковой обработки поверхности для нескольких производственных партий. Автоматическое распыление помогает производителям поддерживать постоянный внешний вид продукции.
Металлические детали автомобильной промышленности и связанные с ними компоненты могут потребовать контролируемых процессов нанесения покрытия для обеспечения соответствия внешнему виду и эксплуатационным характеристикам. Автоматизированные кабины могут поддерживать повторяющиеся производственные операции и стандартизированные процедуры отделки.
Электрические шкафы, распределительные коробки и корпуса панелей управления обычно требуют долговечных покрытий. Правильное расположение пистолета и ручная подкраска могут помочь в работе с трудными участками и сложными конструкциями компонентов.
Алюминиевые и стальные профили, металлические каркасы, строительные аксессуары и архитектурные компоненты могут выиграть от организованных линий по производству порошкового покрытия, особенно когда продукция производится в повторяющихся размерах и отделках.
Производители металла, производящие кронштейны, рамы, крышки машин и готовые сборки, могут использовать автоматическое оборудование для порошковой окраски, чтобы улучшить однородность отделки и организовать более крупные производственные нагрузки.
Выбор правильного поставщика так же важен, как и выбор правильного оборудования. Опытный производитель оборудования для нанесения покрытий должен понимать, как отдельные компоненты работают вместе и как различные производственные требования влияют на конструкцию системы.
Цзянсу Цинго Интеллектуальные Технологии Лтд.специализируется на промышленном оборудовании для нанесения покрытий и сопутствующих производственных линиях. Ассортимент ее продукции включает оборудование для порошкового распыления, автоматическое покрасочное оборудование, производственные линии для электрофореза, оборудование для предварительной обработки покрытия и оборудование для очистки отходящих газов.
Для покупателей, оценивающих автоматические камеры порошковой окраски, подходящий поставщик должен быть в состоянии обсудить практические инженерные детали, в том числе:
Покупателям также следует запросить технические чертежи, сведения о конфигурации, характеристики применимого оборудования и четкое ценовое предложение. Сравнение этих деталей помогает определить, соответствует ли предлагаемая система реальным производственным потребностям, а не просто сравнивать цены на оборудование.
Автоматическая камера порошковой окраски представляет собой закрытую зону распыления, оснащенную автоматизированным оборудованием для нанесения порошковой краски. Обычно он интегрируется с конвейерами, возвратно-поступательными механизмами, системами подачи порошка и оборудованием для восстановления для поддержки непрерывных промышленных операций по нанесению покрытий.
Заготовки поступают в камеру через конвейерную систему. Электростатические распылители наносят заряженный порошок на заземленные поверхности, а поток воздуха переносит излишки порошка к оборудованию для рекуперации и фильтрации. Заготовки с покрытием затем перемещаются в печь для отверждения для завершения процесса отделки.
Да, в зависимости от конструкции кабины, расположения распылителя и геометрии детали. Однако глубокие углубления и труднодоступные места могут потребовать дополнительных распылителей, оптимизированного движения возвратно-поступательного механизма или станций ручной подкраски.
Циклонный сепаратор использует вращающийся поток воздуха для отделения большой части распыленного порошка от воздушного потока. Собранный порошок можно вернуть в систему подачи порошка, если его состояние и качество соответствуют применимым требованиям повторного использования.
Подходящий восстановленный порошок часто можно использовать повторно при условии, что он совместим с исходным материалом и соответствует требованиям качества. Загрязненный порошок или порошок, собранный из смешанных цветов, не следует использовать повторно без соответствующей оценки.
Цена зависит от размеров стенда, строительных материалов, количества автоматических пистолетов, конфигурации возвратно-поступательного механизма, интеграции конвейера, оборудования для восстановления циклонов, производительности фильтрации, систем управления и требований к настройке. Монтаж и вспомогательное оборудование также могут влиять на общую стоимость проекта.
Это может быть целесообразно, когда объем производства и потребность в рабочей силе оправдывают инвестиции. Небольшие производители должны оценить доступную площадь, количество продукции, частоту смены цвета и планы будущего расширения, прежде чем выбирать автоматизированную конфигурацию.
Частота очистки зависит от часов работы, типа порошка, объема производства и требований к изменению цвета. Регулярный осмотр и очистка должны проводиться в соответствии с инструкциями по техническому обслуживанию производителя оборудования, чтобы предотвратить накопление порошка и перекрестное загрязнение.
Покупатели должны предоставить размеры заготовки, фотографии или чертежи продукта, типы материалов, целевые производственные мощности, характеристики порошка, планировку завода и требования к автоматизации. Эти сведения помогают производителю рекомендовать подходящую конфигурацию оборудования.
Важные соображения включают требования к нанесению покрытия, размеры камеры, зону распыления, эффективность восстановления, конструкцию фильтрации, условия установки, меры безопасности, доступность для обслуживания и техническую поддержку поставщика.
Автоматические камеры порошковой окраски играют важную роль в современной промышленной отделке поверхностей. Интегрируя электростатическое распыление, конвейерную транспортировку, автоматическое перемещение пистолета, возможность ручной доводки и оборудование для восстановления порошка, производители могут создать более последовательный и организованный производственный процесс.
Однако для достижения надежных результатов требуется нечто большее, чем просто покупка автоматизированной кабины. Геометрия заготовки, параметры распыления, характеристики порошка, воздушный поток, фильтрация, условия отверждения и процедуры технического обслуживания — все это должно рассматриваться как часть полной системы покрытия.
Для производителей, планирующих модернизировать свои существующие отделочные мощности или создать новую автоматизированную линию нанесения покрытия, выбор правильно настроенного решения может помочь устранить узкие места производства, улучшить однородность покрытия и поддержать долгосрочное эксплуатационное развитие.
Каждое производственное предприятие предъявляет разные требования к покрытию. Если вам нужна индивидуальная автоматическая камера порошковой окраски, интегрированная система порошкового распыления или полноценная линия по производству промышленных покрытий, выбор правильной конфигурации оборудования имеет важное значение для достижения надежных результатов отделки.
Цзянсу Цинго Интеллектуальные Технологии Лтд.готов обсудить ваше применение, производственные мощности, характеристики заготовок и требования к оборудованию.
Связаться с намисегодня, чтобы обсудить ваш проект и запросить индивидуальное решение по оборудованию.
Веб-сайт:Автоматические камеры порошковой окраски
Электронная почта:qingguo@coating-lines.com
Тел: +86-18952533789
Сопутствующие темы: Автоматические камеры порошковой окраски | Промышленное оборудование для порошковой окраски | Автоматическая система распыления порошка | Система восстановления порошка | Автоматическая линия для производства покрытий
-